
خبرگزاری پپنا – در حالی که بسیاری از واحدهای فرآوری پلیمر میلیونها تومان برای خرید موتورهای «کممصرف» هزینه میکنند، بخش بزرگی از صرفهجویی انرژی در خطوط تولید همچنان نادیده گرفته میشود؛ صرفهجوییای که میتواند به بیش از ۲۵ درصد کاهش مصرف انرژی منجر شود.
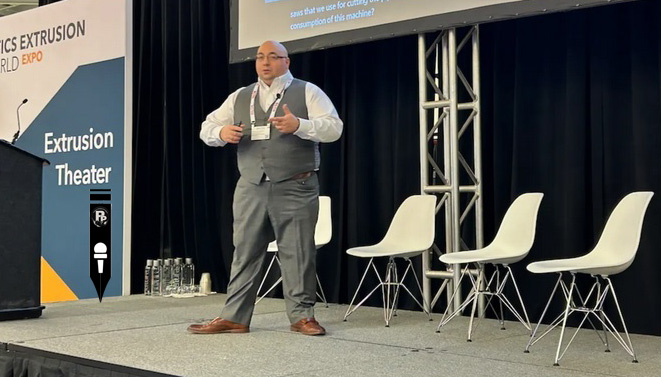
«گری لامورت»، مدیر خدمات شرکت کانادایی Custom Downstream Solutions (CDS) در جریان سخنرانی خود در نمایشگاه AMI Plastics World Expo در شهر کلیولند آمریکا، اعلام کرد که تمرکز صنعت بیش از حد روی قطعات و موتورهای بهینه است، در حالی که ریشه اصلی اتلاف انرژی در نحوه طراحی و کنترل کل سیستم تولید نهفته است.
به گفته لامورت، بسیاری از ماشینآلات اکستروژن با این فرض طراحی شدهاند که باید در تمام طول فعالیت با حداکثر توان کار کنند؛ فرضی که در واقعیت، باعث اتلاف گسترده انرژی میشود.
مشکل اصلی: نه موتور، بلکه «تفکر قدیمی» در طراحی ماشین
لامورت تأکید کرد که مشکل از خود موتورهای الکتریکی نیست، بلکه از این باور اشتباه است که ماشینها همیشه باید با حداکثر ظرفیت کار کنند. او توضیح داد:
«شرکتها میلیونها دلار برای موتورهای پربازده هزینه میکنند، اما فراموش کردهاند که زمانبندی و کنترل هوشمند سیستمها بسیار مهمتر از تعویض قطعه است.»
برخلاف تجهیزات خانگی که استاندارد معتبری مانند Energy Star دارند، در ماشینآلات صنعتی هیچ معیار جهانی روشنی برای سنجش بهرهوری انرژی وجود ندارد.
مثال واقعی از خطوط برش: کاهش مصرف بدون افت تولید
لامورت برای توضیح موضوع از دستگاههای برش متحرک در خطوط لوله و پروفیل مثال زد. این دستگاهها معمولاً دو موتور را به صورت دائم فعال نگه میدارند:
• موتور اره
• موتور وکیوم برای جمعآوری برادهها
قطع کامل وکیوم میتواند مصرف انرژی را تا ۵۰٪ کاهش دهد، اما نتیجه آن گرفتگی دستگاه و توقف تولید پس از چند ساعت است. لامورت میگوید:
«صرفهجویی انرژی زمانی ارزش دارد که تولید متوقف نشود.»
راهکار اول: کنترل هوشمند زمانبندی (Smart Timing)
در خطوطی که سیکل برش طولانی دارند (مثلاً یک برش در هر دقیقه)، راهکار مؤثر استفاده از زمانبندی هوشمند است. به جای کار دائم موتورها، سیستم بهگونهای برنامهریزی میشود که:
• ۵ تا ۱۰ ثانیه پیش از برش، موتور و وکیوم فعال شوند
• پس از برش، سیستم دوباره در حالت کممصرف قرار گیرد
به این ترتیب، زمانهای «بیکار» ماشین که میتواند تا ۵۵ ثانیه در هر دقیقه باشد، بدون مصرف اضافی طی میشود.
راهکار دوم: استفاده از درایوهای فرکانس متغیر (VFD)
در خطوطی با سرعت برش بیشتر (هر ۳۰ ثانیه)، خاموش و روشن کردن موتورها کارایی کمتری دارد. در این شرایط، استفاده از درایوهای فرکانس متغیر (VFD) بسیار مؤثرتر است.
این سیستمها به دستگاه فرمان میدهند:
سرعت موتور کاهش یابد
ولتاژ و آمپر مصرفی کمتر شود
مصرف وات به صورت هوشمند کنترل شود
بدون اینکه تولید متوقف شود.
انقلاب در خطوط سریع: حذف اره و وکیوم
در خطوطی با برشهای بسیار سریع (هر ۵ تا ۱۰ ثانیه)، لامورت پیشنهاد میکند که بهطور کامل سیستم اره و وکیوم حذف شود و با گیوتین حرارتی یا تیغههای داغ (Hot Knife) جایگزین گردد.
مزایای این روش:
• حذف کامل موتورهای برش دائم
• عدم تولید براده
• حذف سیستم وکیوم
• مصرف انرژی فقط برای المنت حرارتی
به تعبیر لامورت: «تیغه داغ مثل کره پلاستیک را برش میدهد.»
مصرف پنهان انرژی در سیستمهای خنککاری
بخش مهم دیگر اتلاف انرژی، مربوط به:
• مخازن وکیوم
• وانهای خنککننده
• پمپهای آب
این پمپها معمولاً با سرعت ثابت ۱۸۰۰ دور در دقیقه کار میکنند و تا ۶۰ آمپر جریان دائمی مصرف میکنند.
در حالی که پس از پایدار شدن فرایند تولید، نیازی به این سطح از فشار و خلأ نیست.
کنترل مبتنی بر فرایند؛ کلید اصلی صرفهجویی
لامورت توضیح داد که در ابتدای راهاندازی خط، رسیدن به خلأ کامل (مثلاً ۲۵ اینچ جیوه) ضروری است، اما:
پس از ۳۰ تا ۶۰ دقیقه کار پایدار
نیاز واقعی به خلأ میتواند به ۱۵ یا حتی ۱۰ اینچ جیوه کاهش یابد
بدون افت کیفیت محصول.
با نصب سنسورها و VFD بر روی پمپها، سیستم به شکل خودکار افت خلأ را جبران و تنها به اندازه نیاز واقعی انرژی مصرف میکند.
نتایج عملی این رویکرد
بر اساس تجربه شرکت CDS:
• تا ۲۵٪ صرفهجویی انرژی در سیستمهای برش
• تا ۶۰٪ کاهش مصرف انرژی در سیستمهای کالیبراسیون و خنککاری
و زمانی که یک کارخانه دارای ۱۰ تا ۳۰ خط تولید باشد، این کاهش مصرف انرژی به یک مزیت اقتصادی بزرگ تبدیل میشود.
ماشینهای جدید و قدیمی؛ دو مسیر متفاوت
لامورت میگوید:
در ماشینهای جدید، میتوان از ابتدا پکیج «Energy Efficient» سفارش داد
در ماشینهای قدیمی، باید بررسی فنی دقیق انجام شود تا بهترین روش بازطراحی و ارتقا انتخاب گردد.
جمعبندی
به گفته لامورت، بهرهوری انرژی با خرید موتورهای بهتر به دست نمیآید؛ بلکه با:
• شناخت دقیق فرایند تولید
• کنترل هوشمند مصرف انرژی
• طراحی سیستمهایی که فقط در زمان نیاز، حداکثر توان را مصرف میکنند
شرکتهایی که این نگاه سیستمی را اجرا کنند، از نظر هزینه، بهرهوری و رقابتپذیری در جایگاه بالاتری قرار خواهند گرفت.
پیام نهایی روشن است:
صرفهجویی واقعی در انرژی، نتیجه «درک فرایند» است؛ نه فقط خرید قطعات گرانتر